 Каталог
Общие сведения
Верхний распределительный вал Верхний распределительный вал изготавливается из литого чугуна и приводится в действие цепной передачей через направляющую звездочку, установленную на промежуточной шестерне. Звездочка распределительного вала располагается в задней части двигателя и устанавливается на носок распределительного вала. |  | ||
Верхний распределительный вал имеет кулачки, которые воздействуют на впускные и выпускные клапаны. Кулачки газораспределительного механизма касаются роликов, закрепленных на коромыслах, приводя их в действие. |  | ||
Втулка распределительного вала Втулка распределительного вала (1) устанавливается в первое отверстие под распределительный вал с задней стороны двигателя. Это сторона, обратная той, с которой снимается распределительный вал. При изготовлении двигателя втулки во внутренние отверстия под шейки распределительного вала не устанавливаются. В случае повреждения внутренние отверстия под шейки распределительного вала эти отверстия не могут быть расточены под втулки распределительного вала, так что головка блока цилиндров должна быть заменена. |  | ||
Упорная пластина распределительного вала Упорная пластина распределительного вала предназначена для ограничения его осевого люфта. Упорная пластина распределительного вала располагается в задней части головки блока цилиндров и устанавливается в прорезь на носке распределительного вала. Упорная пластина может переворачиваться. |  | ||
Кольцо синхронизации частоты вращения верхнего распределительного вала Кольцо синхронизации частоты вращения верхнего распределительного вала находится на его заднем конце. Оно располагается на носке распределительного вала и над его звездочкой. |  | ||
Подготовительные операции
 ПРЕДУПРЕЖДЕНИЕ Аккумуляторные батареи могут выделять взрывоопасные газы. Для снижения вероятности получения травм обязательно проветривайте помещение перед обслуживанием аккумуляторных батарей. Чтобы исключить искрение, отсоединяйте отрицательный (-) кабель аккумуляторной батареи первым, а подсоединяйте его последним. ПРЕДУПРЕЖДЕНИЕ Охлаждающая жидкость токсична. Исключите доступ к ней детей и домашних животных. Если оно не предназначена для повторного использования, отправьте его на утилизацию в соответствии с местным природоохранным законодательством. ПРЕДУПРЕЖДЕНИЕ Не снимайте крышку заливной горловины с горячего двигателя. Дайте охлаждающей жидкости остыть до температуры ниже 50°C (120°F) перед снятием крышки. Выброс горячей охлаждающей жидкости или пара может привести к травмам.
|   |  | |
Снятие
| ПРЕДУПРЕЖДЕНИЕ Масса этого узла превышает 23 кг (50 фунтов). Во избежание получения травм при подъёме узла используйте подъёмник или воспользуйтесь посторонней помощью.  ВНИМАНИЕ При снятии головки блока цилиндров вместе с форсунками не повредите наконечники форсунок. Не кладите головку блока цилиндров на ее нижнюю поверхность, когда в ней установлены форсунки. Это может привести к повреждению наконечников форсунок. Снимите болты головки блока цилиндров и саму головку. | |  | |
Снимите прокладку головки блока цилиндров с блока цилиндров. | |  | |
Начальная проверка
Установите головку блока цилиндров в крепежное приспособление, номер по каталогу ST-583. |  |  | |
Удалите остатки прокладки и очистите опорные поверхности на головке и блоке цилиндров. |  |  | |
При помощи поверочной линейки, номер по каталогу 4918219, и щупа проверьте плоскостность опорной поверхности головки блока цилиндров. Отклонение от плоскостности головки блока цилиндров
Если эти значения не соответствуют норме, головку блока цилиндров следует заменить. Если глубина установки клапанов и выступание форсунок останутся в норме после шлифовки, головку можно подвергать обработке. Если обеспечить соответствие норме не удается, следует заменить головку блока цилиндров. |  |  | |||||||||||||||||||
Установите глубиномер (номер по каталогу 3164438) на опорную поверхность головки блока цилиндров и выставьте его индикатор на ноль. Поверните глубиномер так, чтобы можно было измерить выступание форсунки в ее самой высокой части. Запишите величину выступания для каждой форсунки. ПРИМЕЧАНИЕ: Для измерения выступания форсунки следует после снятия с двигателя головки блока цилиндров установить крышку коромысла и форсунки. См. Процедуру 006-026 в Разделе 6. См. Процедуру 003-011 в Разделе 3. Выступание форсунки
|  |  | |||||||||||||
Если выступание форсунки не соответствует норме, проверьте толщину уплотнительной шайбы форсунки. См. Процедуру 006-026 в Разделе 6. Если толщина уплотняющей шайбы в норме, проверьте отсутствие грязи и посторонних частиц в отверстии под форсунку. Кроме того, убедитесь в отсутствии уплотнительной шайбы, залипшей внутри отверстия. Если выступание форсунки в норме, снимите форсунку. См. Процедуру 006-026 в Разделе 6. | |  | |
Установите глубиномер (номер по каталогу 3164438) на опорную поверхность головки блока цилиндров и выставьте его индикатор на ноль. Поверните глубиномер так, чтобы можно было измерить глубину установки клапана в головке блока цилиндров (В). ПРИМЕЧАНИЕ: При измерении глубины установки клапана сделайте два измерения в противоположных точках. Не измеряйте глубину в центре клапана. | |  | |
Запишите величину глубины установки для каждого клапана. Глубина установки впускного клапана
Глубина установки выпускного клапана
ПРИМЕЧАНИЕ: Глубина установки клапана может быть слегка увеличена путем его притирки. |  | ||||||||||||||||||||||||||
Если есть сомнения в герметичности клапана или головка блока цилиндров была недавно отремонтирована, проверьте герметичность клапанов и седел с помощью вакуумного прибора, номер по каталогу 3824277 (120 В постоянного тока) или номер по каталогу 3824278 (220 В постоянного тока), а также крышку, номер по каталогу ST-1257-9, и уплотнение, номер по каталогу ST-1257-35. Давление не должно падать более чем на 25,4 мм [1,0 дюйма] рт. ст. за пять (5) секунд. ПРИМЕЧАНИЕ: При отсутствии вакуумного тестера снимите клапан и нанесите свинцовым карандашом или карандашом Dykem™ метки на контактной поверхности клапана. Установите клапан в направляющую. Прижмите клапан к седлу и проверните его влево и вправо 3 - 4 раза. При нормальном контакте с седлом метки на поверхности клапана будут стерты. Разрежение при проверке герметичности контакта клапана с седлом
При несоответствии норме разберите головку блок цилиндров и проверьте отсутствие повреждений клапанов и/или их седел. При необходимости отремонтируйте одним из следующих способов:
| |  | |||||||||||||||||
Разборка
Нанесите на клапаны метки, соответствующие местам их установки. |  | ||
Сожмите пружины клапанов специальным приспособлением (номер по каталогу 4919112). Установите винт (4) съемника над отверстием под форсунку и вставьте болт (5) в отверстия под винт зажима, снятого с головки блока цилиндров. Затяните болты (5). Момент затяжки: 5 n.m [44 in-lb] |  |  | |
ПРИМЕЧАНИЕ: Клапаны находятся на разном расстоянии от отверстия под форсунку. Важно совместить пазы в пластине приспособления для сжатия клапанных пружин с этими пружинами. Нанесите противозадирный состав на резьбу винта (4) съемника. Обязательно прочитайте и выполняйте меры предосторожности, указанные на этикетке. Установите пластину приспособления для сжатия клапанных пружин (1) на винт (4) съемника и совместите пазы в этой пластине с клапанными пружинами. Установите шайбу (3) и гайку (2) на винт (4) съемника. |  |  | |
| ПРЕДУПРЕЖДЕНИЕ Клапанные пружины находятся в сжатом состоянии и могут вылететь при снятии. Для уменьшения вероятности травм глаз используйте защитные очки с боковыми экранами. Поверните гайку (2) по часовой стрелке для сжатия клапанных пружин. Продолжайте вращать гайку (2) по часовой стрелке до того момента, когда можно будет снять сухари клапанов, например, намагниченной отверткой. Снимите сухари и приспособление для сжатия клапанных пружин. | |  | |
Снимите тарелки и клапанные пружины. | |  | |
ПРИМЕЧАНИЕ: Храните клапаны в промаркированных ящиках вместе с их сухарями, тарелками и пружинами. Это облегчит их сборку как единого комплекта деталей. Снимите клапаны. | |  | |
В двигателях ISF2.8 используются колпачковые уплотнения стержней клапанов. Для впускных и выпускных клапанов применяются одинаковые уплотнители стержней клапанов. |  | ||
Для снятия уплотнений стержней клапанов используйте специальные щипцы. | | 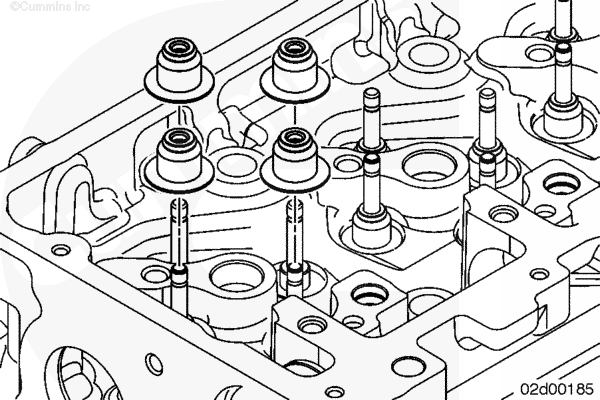 | |
ПРИМЕЧАНИЕ: Перед снятием седел ознакомьтесь с пунктами "Начальная проверка" и "Очистка и проверка возможности повторного использования" данной процедуры. По состоянию клапана, величине его заглубления и герметичности контакта клапана с седлом определяется целесообразность замены седел. За вкладышами впускных клапанов предусмотрена свободная зона для съемника седел клапанов, выполненного в виде ударного ползуна. Выпускные клапаны имеют другую конструкцию в которой предусмотрена задняя выемка, создающая достаточный по размерам паз. Для снятия седел используйте внутренний съемник Gedore™, номер по каталогу 8013560, или его аналог. Съемник может использоваться в ударном ползуне Gedore™, номер по каталогу 8039010, с переходником М10. ПРИМЕЧАНИЕ: Съемник седел клапанов в сборе обязательно должен устанавливаться под прямым углом к головке блока цилиндров. Вставьте съемник в седло клапана и поверните Т-образную рукоятку по часовой стрелке так, чтобы съемник слегка сжал седло. Установите съемник в канавку седла клапана. Поверните Т-образную рукоятку так, чтобы съемник оказался под вкладышем клапана. Ударяя ползуном по верхней гайке, снимите седло клапана. Поверните Т-образную рукоятку против часовой стрелке для снятия седла со съемника. | |  | |
Очистка и проверка возможности повторного использования
ПРИМЕЧАНИЕ: Следите за тем, чтобы остатки прокладки и любые другие материалы не попали во впускной канал. Очистите поверхности головки цилиндров, на которые устанавливается впускной коллектор. ПРИМЕЧАНИЕ: На двигателях с системой рециркуляции отработавших газов во впускной магистрали в головке блока цилиндров обычно осаждается сажа. Если головка блока цилиндров снимается для выполнения других ремонтных работ, не обязательно удалять сажу из впускной магистрали. | | 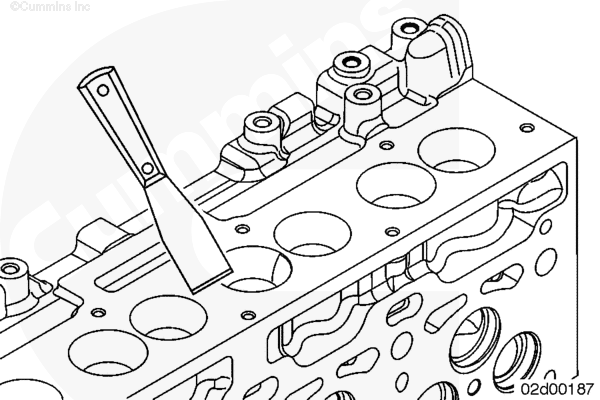 | |
Используйте щётку для очистки отверстий под форсунку (номер по каталогу 3822510) или её аналог для удаления нагара с седла форсунки. | | 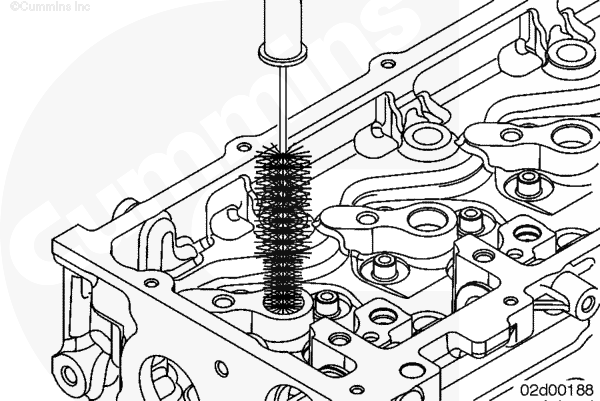 | |
| ПРЕДУПРЕЖДЕНИЕ При работе со сжатым воздухом пользуйтесь средствами защиты глаз и лица. Разлетающиеся в стороны частицы грязи могут привести к травмам. Используйте неметаллическую щетку и сжатый воздух для очистки внутренней поверхности отверстия в направляющей клапана. | | 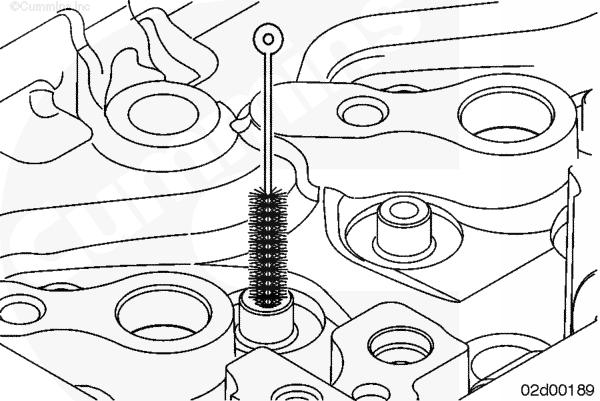 | |
ПРИМЕЧАНИЕ: Чрезмерные отложения можно удалить в кислотном баке, но перед этим необходимо снять расширительные заглушки. См. Процедуру 017-002 в Разделе 17. При необходимости удалите отложения в каналах охлаждения. | | 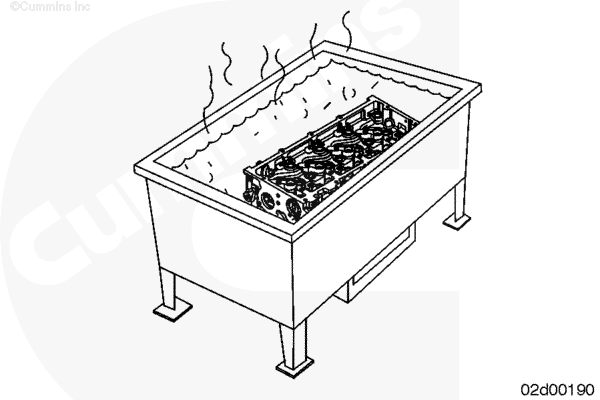 | |
| ПРЕДУПРЕЖДЕНИЕ При очистке с помощью растворителей, кислот или щелочных соединений следуйте рекомендациям их производителя. Во избежание травм используйте защитные очки и защитную одежду. ПРЕДУПРЕЖДЕНИЕ Некоторые растворители токсичны и легко воспламеняются. Перед использованием ознакомьтесь с инструкцией производителя. Очистите опорную поверхность головки блока цилиндров растворителем и абразивным бруском (номер по каталогу 3823258) или ее аналогом. | | 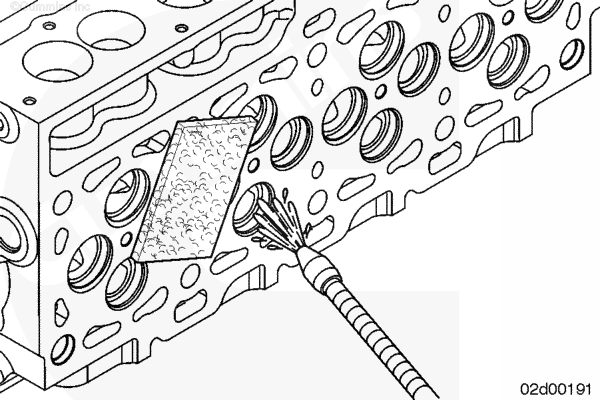 | |
| ПРЕДУПРЕЖДЕНИЕ Для уменьшения вероятности получения травм обязательно используйте средства защиты глаз при удалении нагара. ВНИМАНИЕ Контакт седла клапана с вращающейся металлической щеткой приведет к его повреждению. В этом случае следует устанавливать новые вкладыши седел клапанов. Проверьте участок в пределах 1/8 дюйма от диаметра камеры сгорания. При наличии износа, который можно почувствовать ногтем, в пределах этой области 1/8 дюйма, головка блока цилиндров не подлежит повторному использованию. Наличие износа за пределами этой области 1/8 дюйма не оказывает влияния на уплотнение камеры сгорания и на возможность повторно использовать головку блока цилиндров. ПРИМЕЧАНИЕ: Щётка из стали низкого качества теряет щетину во время работы, что ведёт к дополнительному загрязнению. Удаляйте нагар из клапанного кармана щеткой из высококачественной стальной проволоки, зажатой в патроне дрели или в насадке шлифовальной машинки. | | 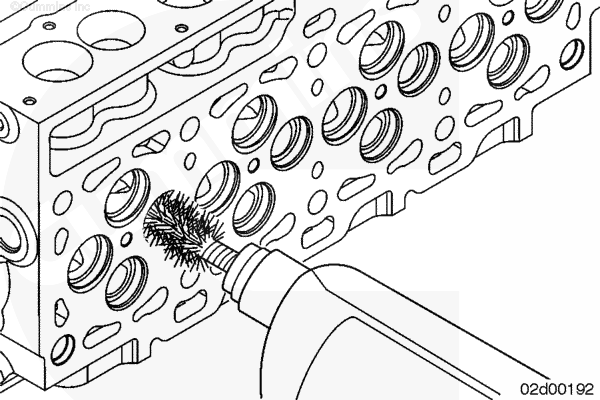 | |
| ПРЕДУПРЕЖДЕНИЕ При работе со сжатым воздухом пользуйтесь средствами защиты глаз и лица. Разлетающиеся в стороны частицы грязи могут привести к травмам. Используйте проволочную щетку и растворитель для удаления отложений из отверстий в седлах клапанов. Просушите сжатым воздухом. | | 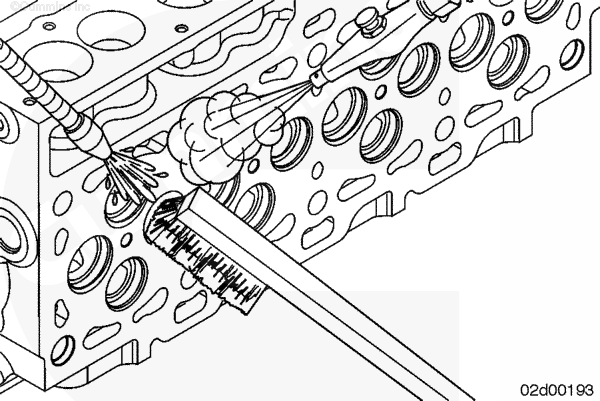 | |
| ПРЕДУПРЕЖДЕНИЕ При работе со сжатым воздухом пользуйтесь средствами защиты глаз и лица. Разлетающиеся в стороны частицы грязи могут привести к травмам. Промойте головку блока цилиндров горячей мыльной водой. Ополосните головку блока цилиндров чистой водой. Просушите головку блока цилиндров сжатым воздухом. | | 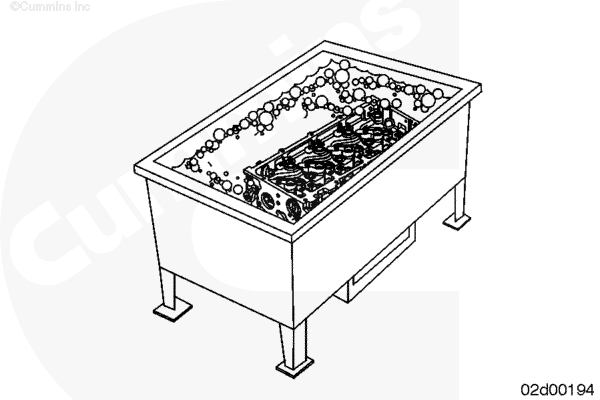 | |
Трещины головки блока цилиндров -Рекомендации по повторному использованию После очистки головки цилиндров повторно проверьте ее на отсутствие следов трещин, истирания и изменения цвета, которые исключат возможность ее повторного использования. Для выявления трещин в головке блока цилиндров используйте приспособление для обнаружения трещин, номер по каталогу 3375432. В число мест, подлежащих внимательному осмотру, входят:
| | 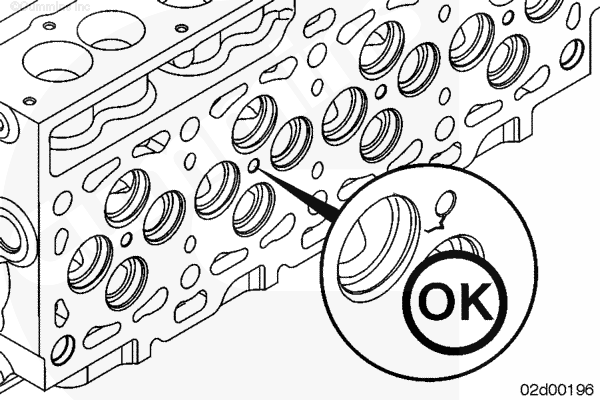 | |
| ВНИМАНИЕ Если не заменить головку блока цилиндров с трещиной, проходящей через отверстие под седло клапана или за него, седло выпадет. Несоблюдение этого требования приведет к выходу двигателя из строя.
| | 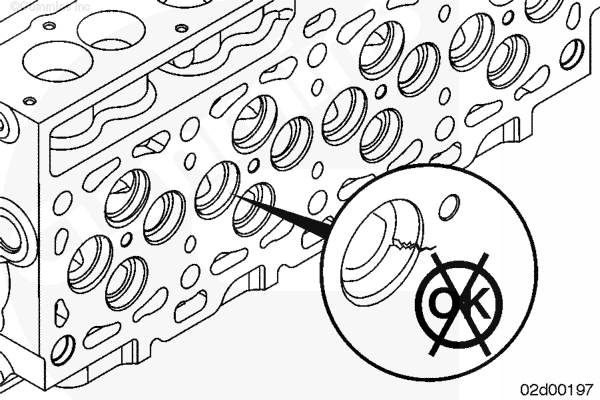 | |
Проверьте седла клапанов (если они не сняты) на отсутствие трещин и прогаров. При повреждении вкладышей седел клапанов их следует заменить. См раздел "Разборка". | | 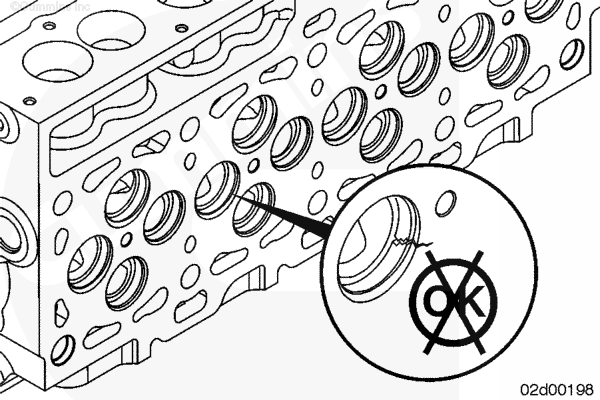 | |
Если седло клапана было снято при выполнении операции разборки, измерьте диаметр отверстия под него в головке блока цилиндров. Диаметр (внутренний) отверстия под седло клапана в головке блока цилиндров - Выпускной клапан
Диаметр (внутренний) отверстия под седло клапана в головке блока цилиндров - Впускной клапан
| | 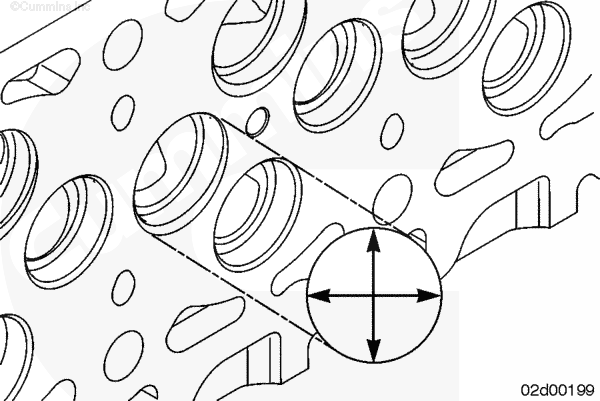 | |||||||||||||||||||||||||
Направляющая клапана - рекомендации по повторному использованию Проверьте направляющие клапанов на отсутствие задиров или потертостей. Измерьте внутренний диаметр отверстия в направляющей клапана. Диаметр отверстия направляющей клапана
Если износ отверстия под направляющую клапана выше нормы или обнаружены повреждения направляющих клапанов, головка блока цилиндров подлежит замене. | |  | |||||||||||||
| ПРЕДУПРЕЖДЕНИЕ Для уменьшения вероятности получения травм обязательно используйте средства защиты глаз при очистке клапанов круговой проволочной щёткой. Очистите головки клапанов при помощи круговой щетки из мягкой проволоки. ПРИМЕЧАНИЕ: Храните клапаны на полке с маркировкой, чтобы не перепутать их до выполнения измерений. | | 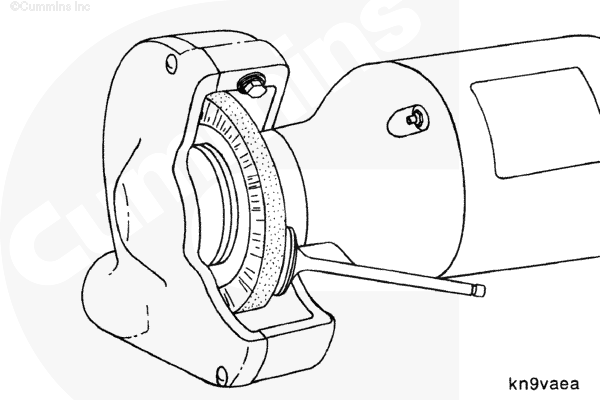 | |
| ПРЕДУПРЕЖДЕНИЕ При очистке с помощью растворителей, кислот или щелочных соединений следуйте рекомендациям их производителя. Во избежание травм используйте защитные очки и защитную одежду. Отполируйте стержни клапанов абразивной губкой (номер по каталогу 3823258) с применением растворителя. | | 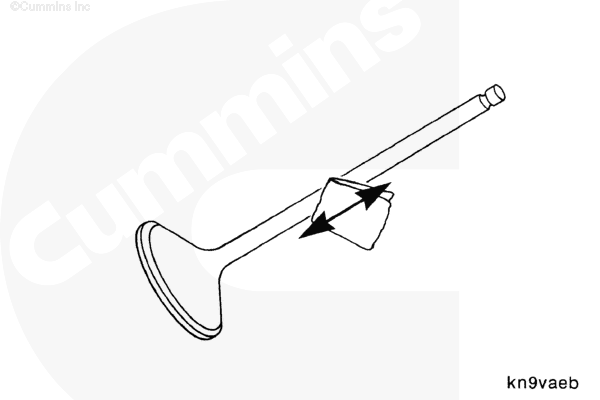 | |
Клапан - Рекомендации по повторному использованию Проверьте клапаны на отсутствие следующих повреждений:
| | 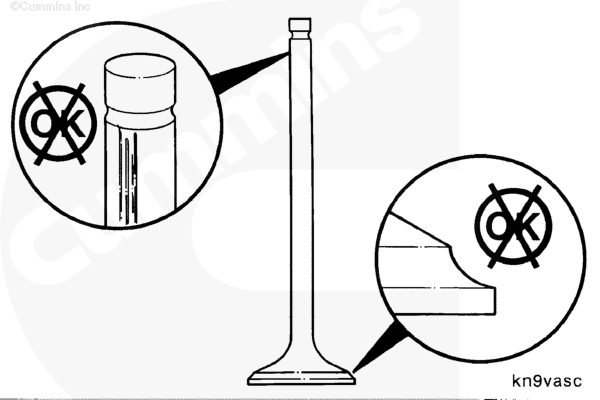 | |
Проверьте клапаны на отсутствие повреждений и износа канавок под сухари. Измерьте диаметр стержня клапана. Измерения выполняются в трех местах - на расстоянии 20 мм [1,79 дюйма] (A), 45 мм [1,774 дюйма] (B) и 70 мм [2,76 дюйма] (C) от конца стержня. Диаметр стержня клапана
Если клапаны повреждены или диаметр их стержней меньше нормы, они подлежат замене. | | 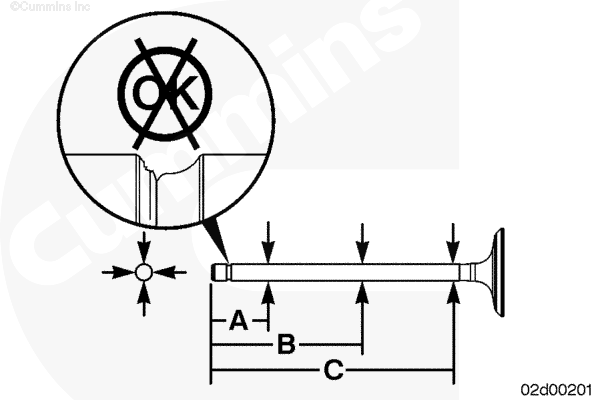 | |||||||||||||
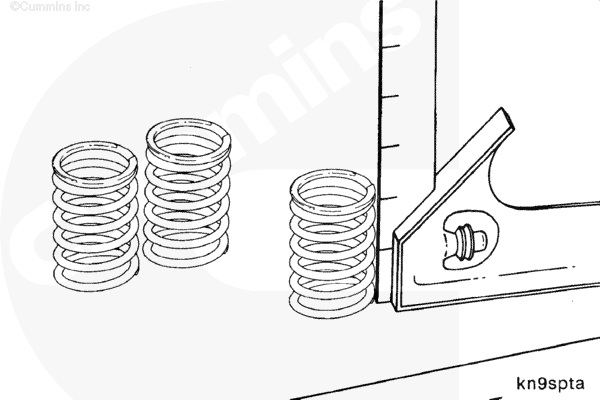
Клапанные пружины - Рекомендации по повторному использованию Проверьте состояние клапанных пружин. Измерьте длину клапанной пружины. Установите линейку рядом с пружиной и с помощью щупа измерьте зазор верхнего витка пружины.
| |  | |||||||||||||||||||
Используйте устройство для проверки клапанных пружин (номер по каталогу 3375182) для сжатия клапанной пружины. Необходимо приложить усилие 218 - 242,8 Н (49 - 54,47 фунтов) для сжатия пружины до высоты 31,563 мм (1,2439 дюйма). ПРИМЕЧАНИЕ: Если параметры клапанной пружины не соответствуют норме, она подлежит замене. | | 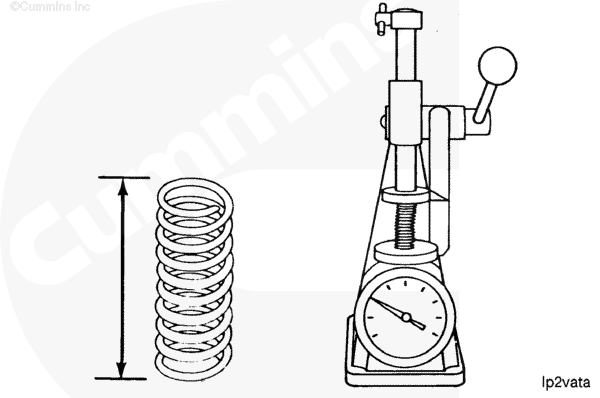 | |
Проверьте тарелки пружин и сухари клапанов на отсутствие повреждений или износа. Отправьте на утилизацию и замените поврежденные и изношенные детали. | |  | |
| ПРЕДУПРЕЖДЕНИЕ При очистке с помощью растворителей, кислот или щелочных соединений следуйте рекомендациям их производителя. Во избежание травм используйте защитные очки и защитную одежду. ПРЕДУПРЕЖДЕНИЕ Некоторые растворители токсичны и легко воспламеняются. Перед использованием ознакомьтесь с инструкцией производителя. ВНИМАНИЕ Для очистки болтов головки блока цилиндров не используйте щелочные или кислотные растворы. Это может привести к повреждению агрегатов. Для очистки болтов головки блока цилиндров используйте растворитель на углеводородной основе. Тщательно очистите болты проволочной щеткой, круговой щеткой из мягкой проволоки или используйте дробеструйную обработку без применения абразивных веществ для удаления отложений с поверхности и резьбы болтов. | | 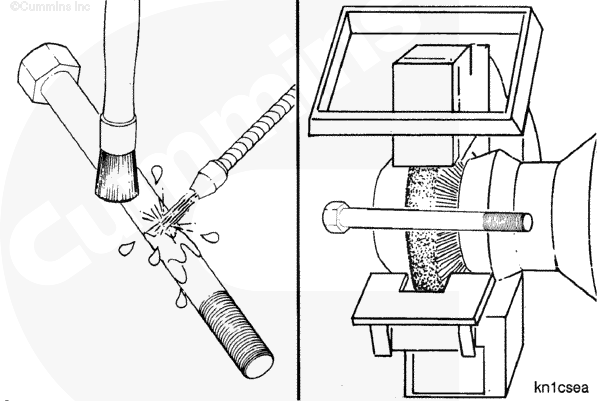 | |
Болты головки блока цилиндров - Рекомендации по повторному использованию Проверьте болты головки блока цилиндров на отсутствие повреждений резьбы, коррозии, уменьшения диаметра болтов (в результате их растяжения). Не используйте болты головки блока цилиндров повторно при обнаружении следующих отклонений от нормы:
Пример:
ПРИМЕЧАНИЕ: Если болты не повреждены, их можно использовать в течение всего срока службы двигателя. | | 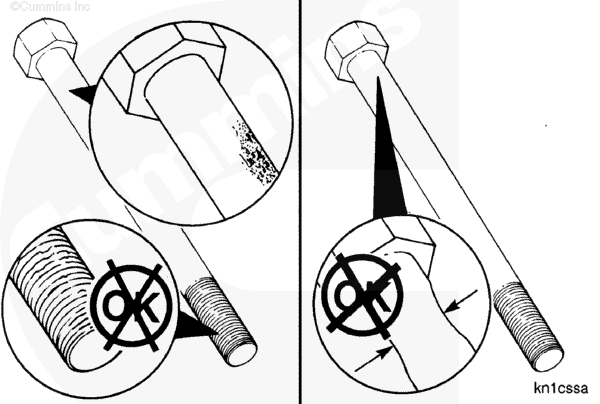 | |
Проверьте отверстия под распределительный вал на отсутствие задиров или чрезмерного износа. В случае обнаружения повреждения отверстий под распределительный вал головка блока цилиндров должна быть заменена. Втулка распределительного вала в задней части головки блока цилиндров может быть заменена при условии, что отверстие в которое она вставляется, не повреждено и не деформировано. Для остальных шеек втулки не предоставляются. | | 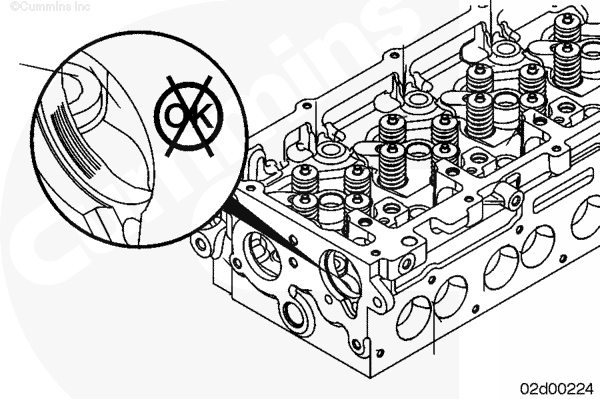 | |
Опрессовка
При диагностике неисправностей, связанных с внутренней утечкой или потерей охлаждающей жидкости можно изготовить приспособление для проверки головки блока цилиндров под давлением из алюминиевой или стальной пластины. В таблице ниже указаны размеры приспособления для проверки.
ПРИМЕЧАНИЕ: Используйте старую прокладку головки блока цилиндров в качестве шаблона для сверления отверстий под болты. | | 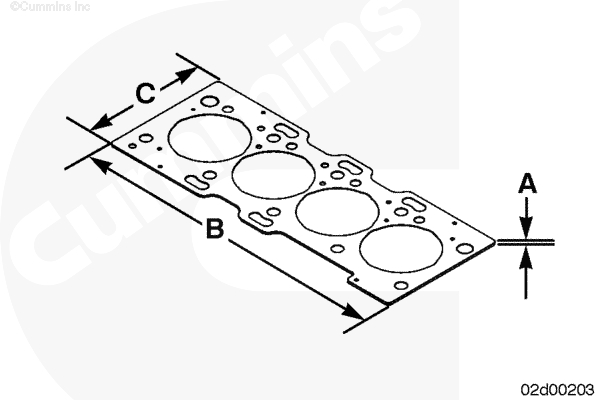 | |||||||||||||
Изготовьте оправку толщиной 14 мм для установки вместо корпуса термостата. Используйте прокладку корпуса термостата для определения размеров пластины и шаблона для просверливания отверстий под винты. Приварите штуцер к этой оправке для подсоединения впускного шланга. | | 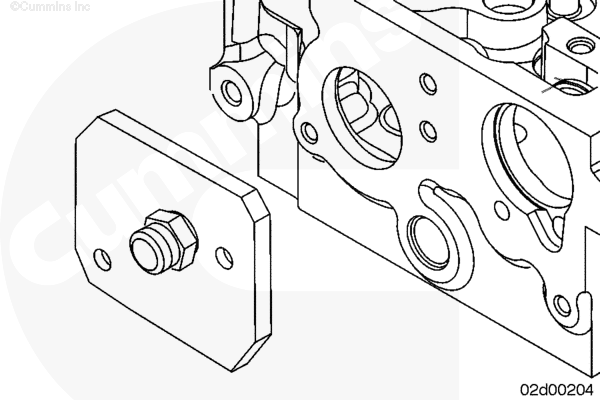 | |
Установите приспособление для опрессовки головки блока цилиндров.
ПРИМЕЧАНИЕ: Установите по одной шайбе между каждым болтом и головкой и между каждой гайкой и пластиной-приспособлением. Это предотвратит повреждение поверхности головки блока цилиндров. | | 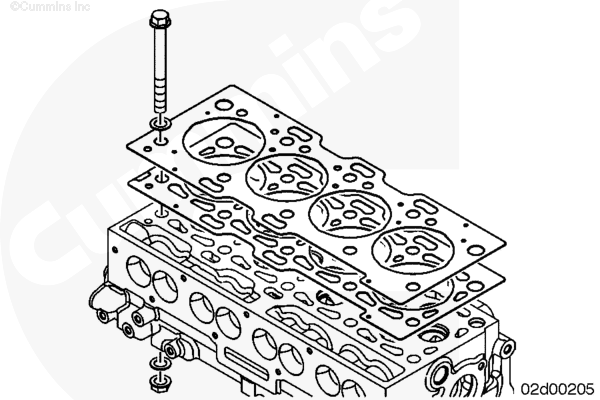 | |
Затягивайте гайки в показанной на рисунке последовательности. Момент затяжки: 80 n.m [59 ft-lb] | |  | |
Установите изготовленную оправку взамен корпуса термостата. Используйте два болта крепления корпуса термостата. Момент затяжки: 23 n.m [204 in-lb] | | 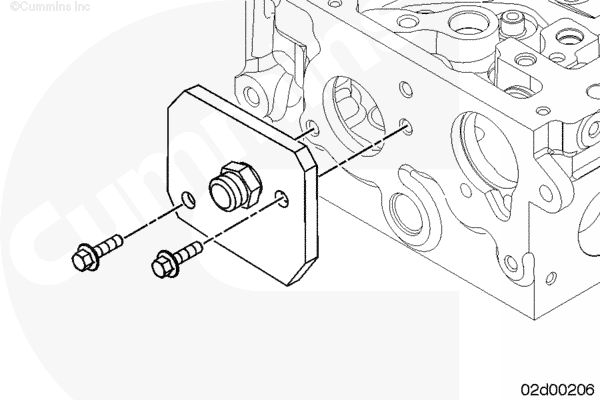 | |
Используйте штуцер, приваренный к изготовленной оправке термостата, для подачи воздуха под давлением в каналы с охлаждающей жидкостью. | 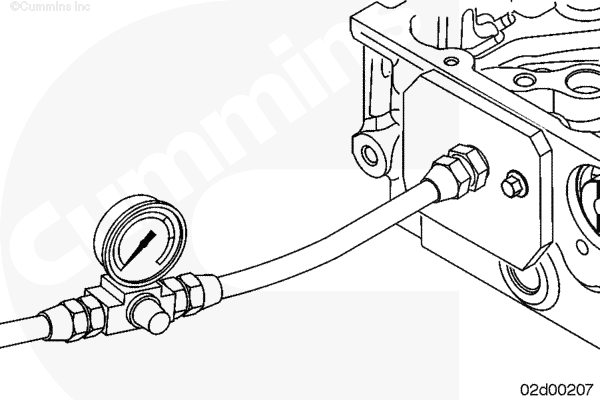 | ||
| ПРЕДУПРЕЖДЕНИЕ Масса этого узла превышает 23 кг (50 фунтов). Во избежание получения травм при подъёме узла используйте подъёмник или воспользуйтесь посторонней помощью. ПРИМЕЧАНИЕ: Снабдите заглушками открытые каналы системы охлаждения перед проведением опрессовки головки блока цилиндров. Подключите шланг от источника сжатого воздуха с регулируемым давлением (номер по каталогу 3164231) к головке блока цилиндров. Подайте сжатый воздух.
При помощи нейлоновой стропы и подъемника поместите головку блока цилиндров в емкость с теплой водой.
ПРИМЕЧАНИЕ: Головка блока цилиндров должна быть полностью погружена в воду. | | 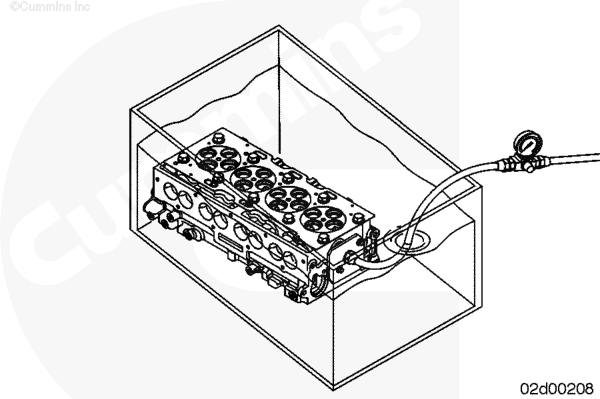 | |||||||||||||||||||
Проверьте состояние головки. Появление пузырьков говорит об утечке воздуха. При наличии пузырьков убедитесь в том, что следующие места не являются источниками утечек воздуха:
Если перечисленные места в норме, а пузырьки воздуха остаются, то головка негерметична и подлежит замене. | | 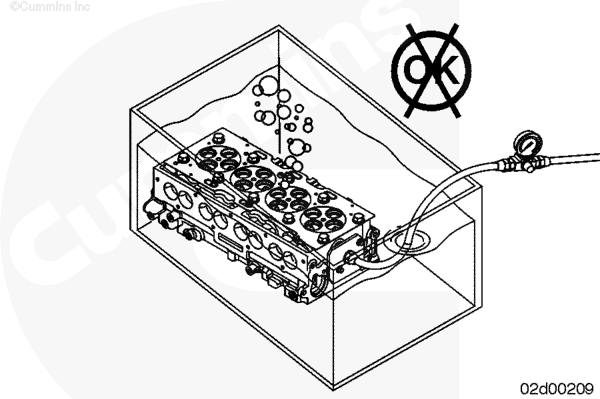 | |
| ПРЕДУПРЕЖДЕНИЕ При работе со сжатым воздухом пользуйтесь средствами защиты глаз и лица. Разлетающиеся в стороны частицы грязи могут привести к травмам. Снимите приспособление для опрессовки. При помощи сжатого воздуха просушите головку блока цилиндров. | | 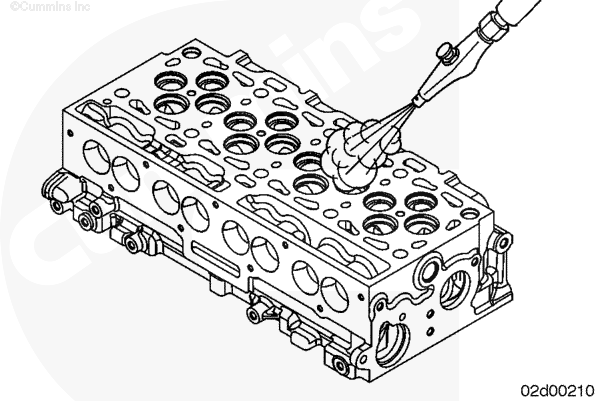 | |
Сборка
Установите головку блока цилиндров в крепежное приспособление, номер по каталогу ST-583. | | 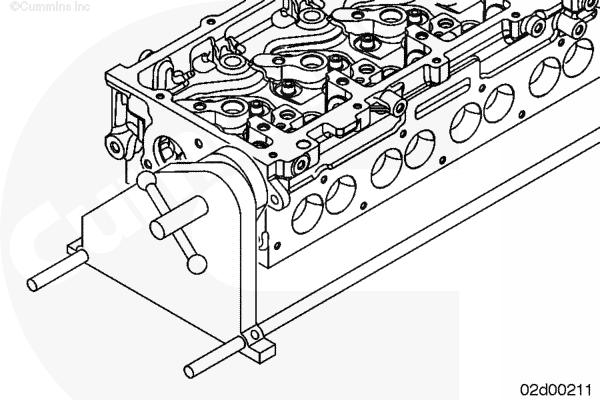 | |
ПРИМЕЧАНИЕ: При установке седел клапанов учтите, что для впускных и выпускных клапанов они разные. Угол седла клапана:
ПРИМЕЧАНИЕ: При измерении глубины установки клапана сделайте два измерения в противоположных точках. Не измеряйте глубину в центре клапана. При установке новых клапанных седел проверьте глубину установки клапана и его герметичность. См. раздел "Начальная проверка" в данной процедуре. | | | |
Если седла клапанов были сняты при разборке, обязательно установите новые седла. ПРИМЕЧАНИЕ: Фаска седла (1) должна быть обращена к дну гнезда. Используйте новый клапан на каждом седле впускного и выпускного клапана, запрессовав его, а если это не удается сделать, воспользуйтесь специальным молотком для установки новых вкладышей седел клапанов. После установки седла клапана на место необходимо путем осмотра проверить правильность установки вкладышей седел клапанов. Для проверки правильности установки вкладышей седел клапанов могут потребоваться увеличительное стекло и набор плоских щупов. | | 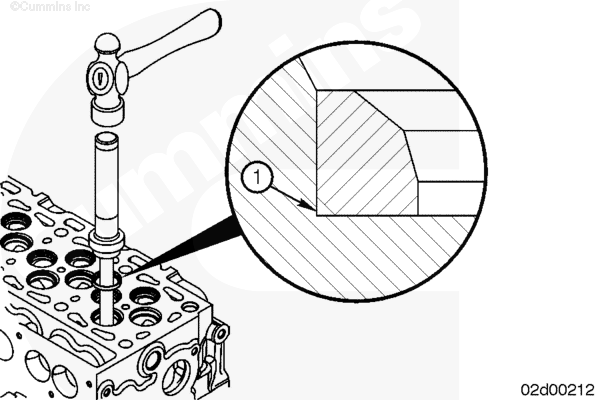 | |
Если установлены новые седла клапанов и (или) герметичность клапана не соответствует норме, можно выполнить притирку клапанов к седлам. Смажьте стержни клапанов моторным маслом SAE 15W-40 перед установкой клапанов. Используйте мелкозернистый абразив для притирки, номер по каталогу 3375805, или его аналог. Нанесите его на клапан тонким ровным слоем. При помощи электрического или ручного приспособления для притирки приложите усилие к центру клапана. Поверните клапан по часовой стрелке и против часовой стрелки. Продолжайте притирку до появления надежного контакта между седлом и клапаном. | | 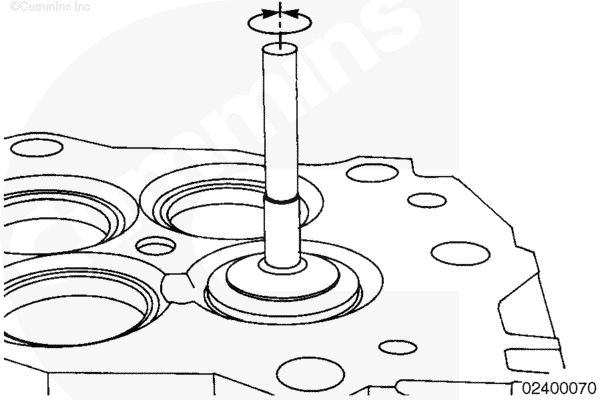 | |
| ВНИМАНИЕ Состав для притирки является абразивным веществом. Если не очистить тщательно головку блока цилиндров, клапаны и седла клапанов, это приведет к повреждению двигателя. Удалите состав для притирки с деталей. | | 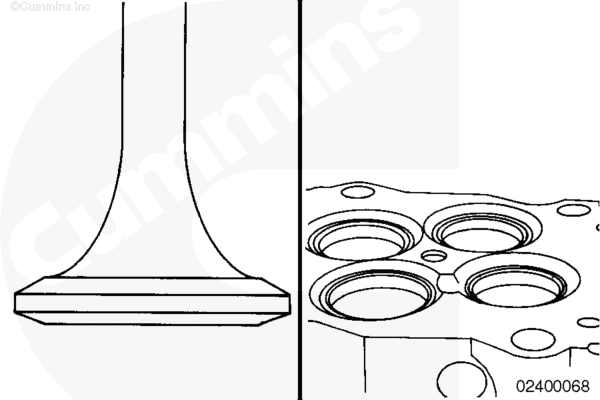 | |
Если необходима притирка клапанов, измерьте ширину ободка тарелки клапана для того, чтобы определить, достаточно ли осталось материала. Предельная ширина ободка тарелки клапана.
Если ширина ободка не соответствует норме, обязательно установите новый клапан. | | 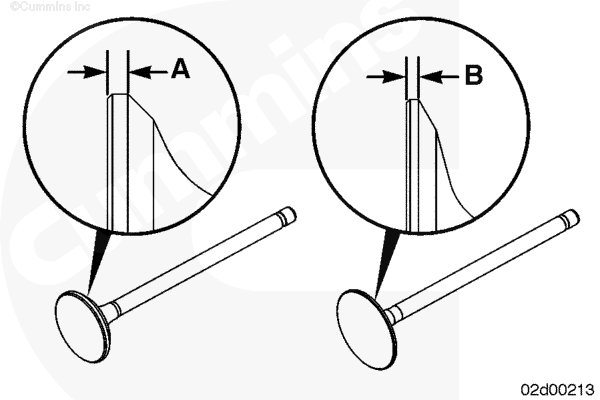 | |||||||||||||||||
| ВНИМАНИЕ Смажьте все отверстия в направляющих клапанов и стержни клапанов маслом SAE 15W-40. Если не смазать направляющие и стержни клапанов, это может привести к преждевременному износу направляющих клапанов. Смажьте стержни клапанов моторным маслом SAE 15W-40 перед установкой клапанов. ПРИМЕЧАНИЕ: При установке ранее снятых клапанов обязательно установите их на прежние места. ПРИМЕЧАНИЕ: Если головка блока цилиндров не будет использоваться сразу после сборки, смажьте стержни клапанов маслом для сборочных работ (номер по каталогу 3163087) или его аналогом. | | 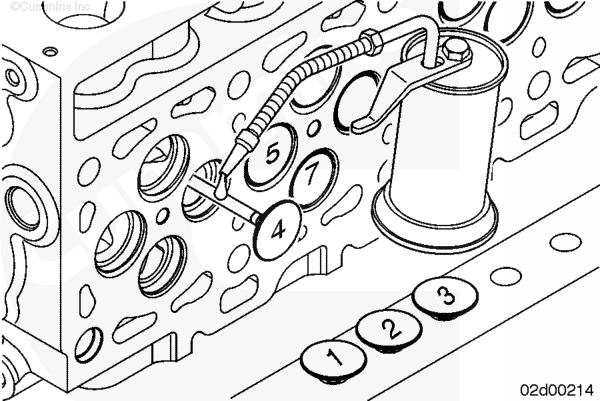 | |
В двигателях ISF2.8 используются колпачковые уплотнения стержней клапанов. Для впускных и выпускных клапанов применяются одинаковые уплотнители стержней клапанов. | | ||
Установите вручную новые уплотнения стержней клапанов. ПРИМЕЧАНИЕ: Уплотнения стержней клапанов можно устанавливать руками. Приспособление упростит установку уплотнений, но его применение не является обязательным. Придерживайте клапаны руками для исключения их выпадения во время установки. | | | |
Установите тарелки и клапанные пружины. | | | |
Сожмите пружины клапанов специальным приспособлением (номер по каталогу 4919112). Установите винт (4) съемника над отверстием под форсунку и вставьте болт (5) в отверстия под винт зажима, снятого с головки блока цилиндров. Затяните болты (5). Момент затяжки: 5 n.m [44 in-lb] | | | |
ПРИМЕЧАНИЕ: Клапаны находятся на разном расстоянии от отверстия под форсунку. Важно совместить пазы в пластине приспособления для сжатия клапанных пружин с этими пружинами. Нанесите противозадирный состав на резьбу винта (4) съемника. Обязательно прочитайте и выполняйте меры предосторожности, указанные на этикетке. Установите пластину приспособления для сжатия клапанных пружин (1) на винт (4) съемника и совместите пазы в этой пластине с клапанными пружинами. Установите шайбу (3) и гайку (2) на винт (4) съемника. | | | |
| ПРЕДУПРЕЖДЕНИЕ Клапанные пружины находятся в сжатом состоянии и могут вылететь при снятии. Для уменьшения вероятности травм глаз используйте защитные очки с боковыми экранами. Сожмите клапанные пружины так, чтобы можно было установить сухари. Установите сухари клапанов. Совет: Нанесите смазку для сборочных работ (номер по каталогу 3163087) или ее аналог на клапанные сухари, чтобы было легче их удерживать на месте, пока не будет снято приспособление для сжатия пружины клапана. Снимите приспособление для сжатия пружин клапанов. | | 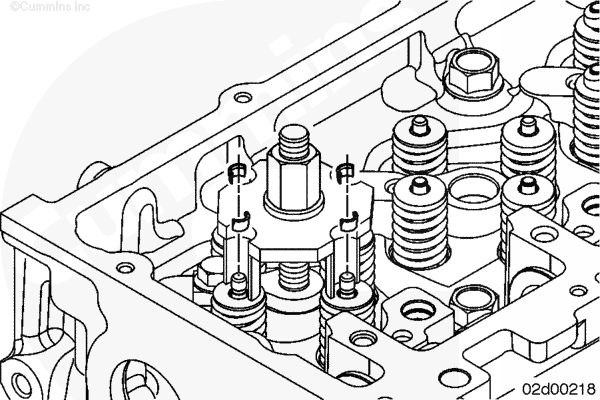 | |
| ПРЕДУПРЕЖДЕНИЕ Во избежание травм используйте средства защиты глаз. Если сухари установлены неправильно, они могут вылететь при ударе молотком по стержням. После сборки постучите по стержням клапанов молотком с пластмассовой головкой, чтобы убедиться в том, что сухари сели на место. | | 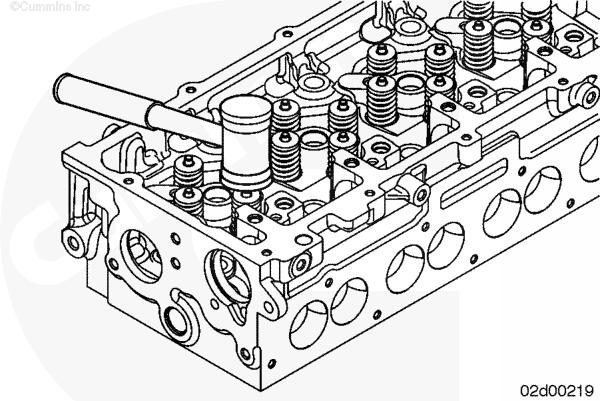 | |
Измерение
Установите форсунки с уплотнительными шайбами в головку блока цилиндров. См. Процедуру 006-026 в Разделе 6. ПРИМЕЧАНИЕ: Для измерения выступания форсунки следует после снятия с двигателя головки блока цилиндров установить крышку коромысла и форсунки. См. Процедуру 006-026 в Разделе 6. См. Процедуру 003-011 в Разделе 3. Измерьте выступание форсунки. | | 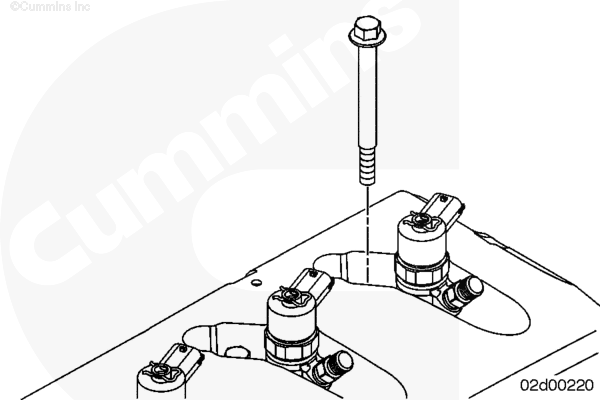 | |
Установите глубиномер (номер по каталогу 3164438) на опорную поверхность головки блока цилиндров и выставьте его индикатор на ноль. Поверните глубиномер так, чтобы можно было измерить выступание форсунки в ее самой высокой части. Измерьте величину выступания каждой форсунки. Выступание форсунки
| | | |||||||||||||
Если выступание форсунки не соответствует норме, проверьте толщину уплотнительной шайбы форсунки. См. Процедуру 006-026 в Разделе 6. Если толщина уплотняющей шайбы в норме, проверьте отсутствие грязи и посторонних частиц в отверстии под форсунку. Кроме того, убедитесь в отсутствии уплотнительной шайбы, залипшей внутри отверстия. | | 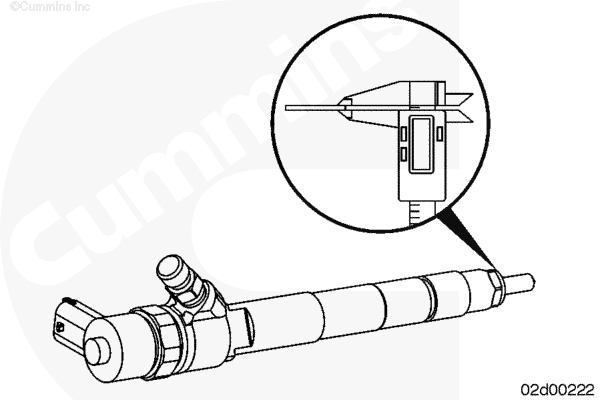 | |
Установите глубиномер (номер по каталогу 3164438) на опорную поверхность головки блока цилиндров и выставите его на ноль. Поверните глубиномер так, чтобы можно было измерить глубину установки клапана в головке блока цилиндров (В). Измерьте глубину установки для каждого клапана. ПРИМЕЧАНИЕ: При измерении глубины установки клапана сделайте два измерения в противоположных точках. Не измеряйте глубину в центре клапана. Глубина установки впускного клапана
Глубина установки выпускного клапана
Если глубина установки клапана не соответствуют норме, проверьте, нет ли посторонних частиц, мешающих его закрытию. При отсутствии посторонних частиц снимите клапан и проверьте седло и контактную поверхность клапана на отсутствие повреждений. | | | |||||||||||||||||||||||||
Проверьте отверстия под распределительный вал. Диаметр отверстия под распределительный вал без установленного вала
Если диаметр отверстия под распределительный вал не соответствуют норме, блок цилиндров подлежит замене. Втулка распределительного вала имеется только для шейки №5 в задней части головки блока цилиндров. | | 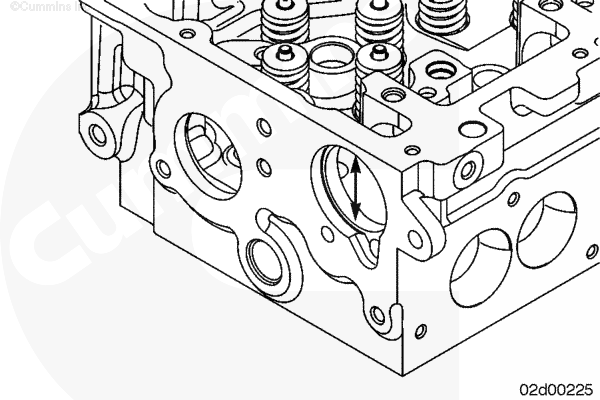 | ||||||||||
Установка
| ВНИМАНИЕ Убедитесь в том, что прокладка правильно совмещена с отверстиями в блоке цилиндров. Нарушение этого требования может привести к повреждению блока цилиндров. Установите прокладку головки блока цилиндров. См. Процедуру 002-021 в Разделе 2. | | | |
| ПРЕДУПРЕЖДЕНИЕ Масса этого узла превышает 23 кг (50 фунтов). Во избежание получения травм при подъёме узла используйте подъёмник или воспользуйтесь посторонней помощью. Аккуратно поставьте головку блока цилиндров на направляющие, установленные в блоке цилиндров. | |  | |
Смажьте резьбу и нижние поверхности головок болтов крепления головки блока цилиндров чистым моторным маслом. Установите болты и затяните их от руки. | |  | |
Затягивайте болты крепления головки блока цилиндров в указанной на рисунке последовательности. Torque Value: Все болты
| | | |
Завершающие операции
| ПРЕДУПРЕЖДЕНИЕ Охлаждающая жидкость токсична. Держите её подальше от детей и домашних животных. Если оно не предназначена для повторного использования, отправьте его на утилизацию в соответствии с местным природоохранным законодательством. ПРЕДУПРЕЖДЕНИЕ Не снимайте крышку заливной горловины с горячего двигателя. Дайте охлаждающей жидкости остыть до температуры ниже 50°C (120°F) перед снятием крышки. Выброс горячей охлаждающей жидкости или пара может привести к травмам. ПРЕДУПРЕЖДЕНИЕ Аккумуляторные батареи могут выделять взрывоопасные газы. Для снижения вероятности получения травм обязательно проветривайте помещение перед обслуживанием аккумуляторных батарей. Чтобы исключить искрение, отсоединяйте отрицательный (-) кабель аккумуляторной батареи первым, а подсоединяйте его последним.
| | | |
(C) © 2000-2010 Cummins Inc. С сохранением всех прав.
