 Каталог
016-025 Гребной вал
Общая информация
Неправильная центровка гребного вала может стать причиной многих проблем. Обычно первым признаком нарушения центровки является вибрация. Также возможно повреждение уплотнения вала или набивочной камеры. При обнаружении повреждений уплотнений вала, набивочной камеры, поперечины, дейдвудного подшипника или гребного винта обратитесь на специализированное ремонтное предприятие. | 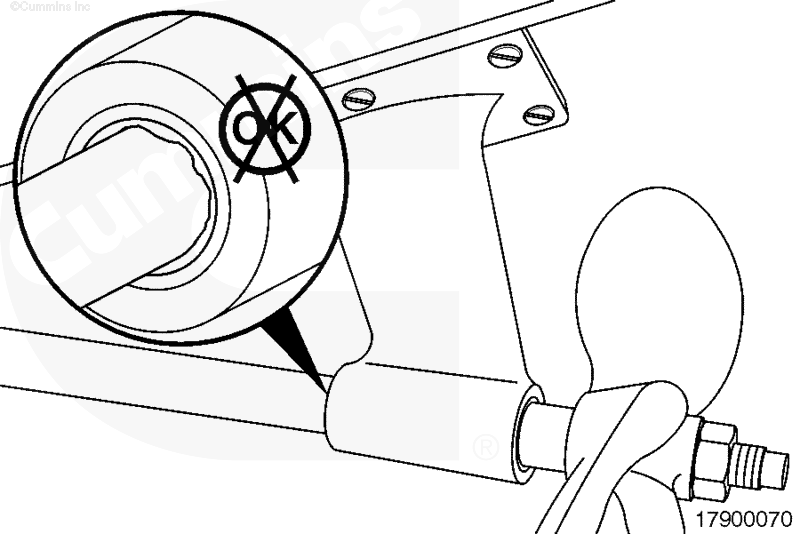 | ||
Подготовительные операции
Проверка центровки вала проводится при замене или регулировке виброизоляторов, или в любом случае обнаружения повышенной вибрации. Кроме того, при подъеме судна из воды и установкой на хранение или на временные опоры возможны небольшие изменения формы его корпуса. Проверка и, при необходимости, корректировка центровки вала производится после спуска судна на воду. |  | ||
Судно поднято из воды
Проверьте гребной вал на отсутствие посторонних предметов и механических повреждений. Очистите гребной вал. Проверьте центровку вала в отверстии фланца набивочной камеры. Технические требования могут быть различными у разных производителей. При обнаружении любых отклонений от нормы обратитесь на специализированное ремонтное предприятие. | 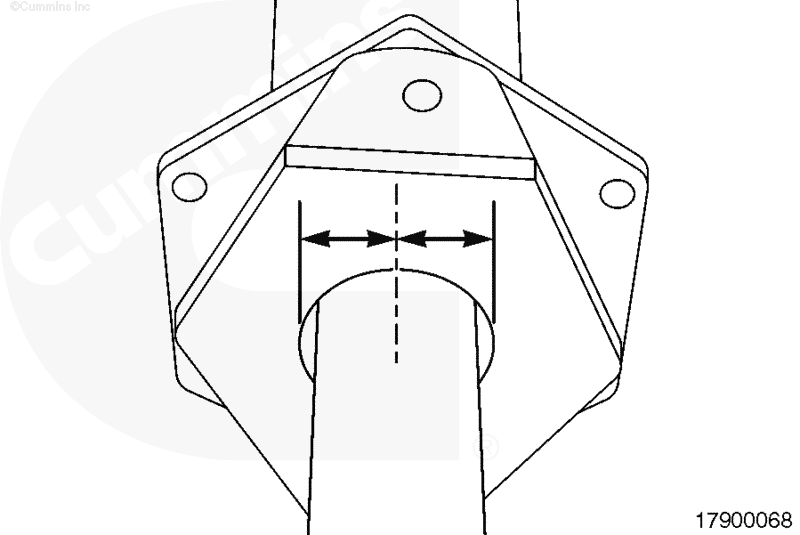 | ||
Проверьте штангу. Убедитесь в надежности ее крепления к корпусу судна. Проверьте центровку вала в дейдвудном подшипнике и отсутствие износа подшипника. При обнаружении любых отклонений от нормы обратитесь на специализированное ремонтное предприятие. | 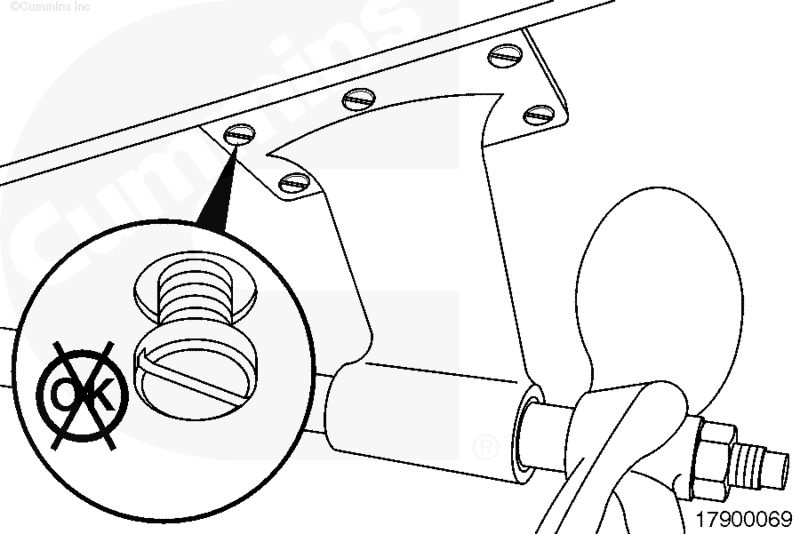 | ||
Нарушение центровки вала приведет к неравномерному износу дейдвудного подшипника. При необходимости ремонта или замены штанги или дейдвудного подшипника обратитесь на специализированное ремонтное предприятие. ПРИМЕЧАНИЕ: Сначала выполните центровку вала в соответствии с приведенными ниже инструкциями, когда судно находится на берегу. Окончательная центровка выполняется после спуска судна на воду. | | ||
Центровка
Проверьте центровку вала в отверстии фланца набивочной камеры. | | ||
Отсоедините соединительную муфты гребного вала от муфты редуктора. Торцевые поверхности муфт редуктора (1) и гребного вала (1) должны быть параллельны. | 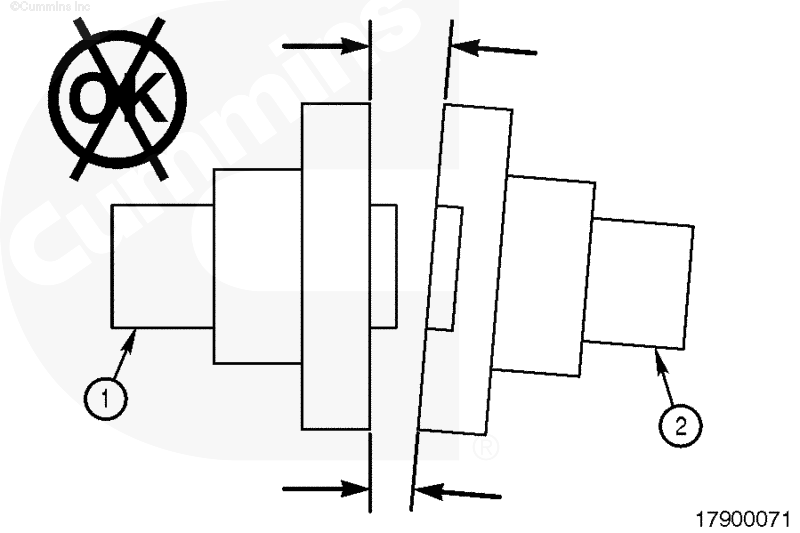 | ||
Оси муфт должны совпадать. При центровке муфт можно использовать поверочную линейку. | 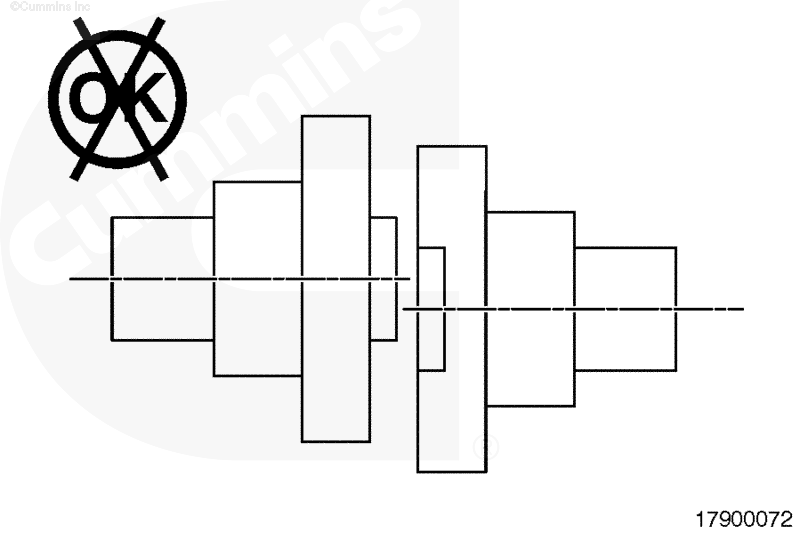 | ||
Используйте щуп (3) для проверки центровки муфты в 4 местах, отстоящих друг от друга на 90 градусов по окружности. Разница величин зазоров должна быть в пределах 0,051 - 0,102 мм [0.002 - 0.004 дюйма]. При нарушении центровки фланца необходимо отрегулировать положение опор двигателя так, чтобы она пришла в норму. См. раздел "Опоры двигателя/системы приводов" в Руководстве по установке судовых двигателей на пассажирские суда, Бюллетень 3884649. Проверьте соответствие норме моментов затяжки всех крепежных болтов и гаек. См. Процедуру 016-026, или Руководство по обслуживанию, диагностике и ремонту комлпектного оборудования. Закрепите муфту болтами и затяните их с моментом затяжки, соответствующим их размеру. | 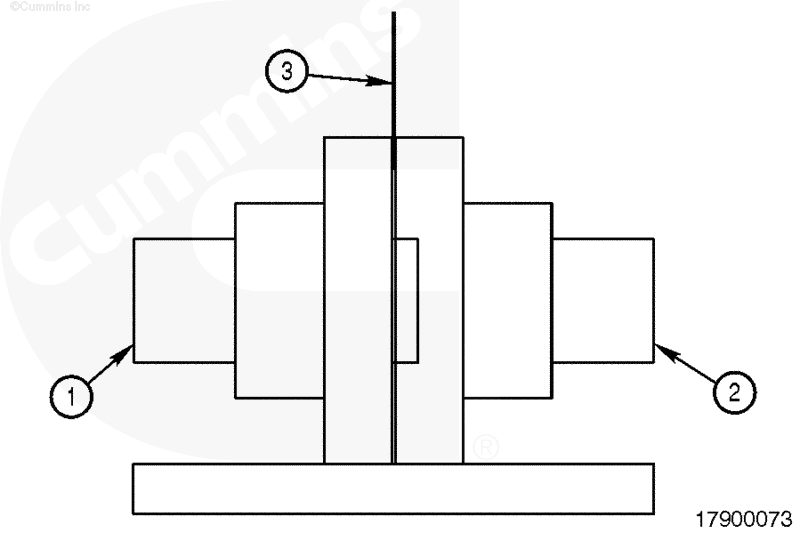 | ||
Технические требования
| Момент затяжки болтов и гаек с резьбой с мелким и крупным шагом | ||||
|---|---|---|---|---|
| Класс 5 по SAE | Класс 8 по SAE | |||
| (1) В исходном состоянии | (2) В смазанном состоянии | (1) В исходном состоянии | (2) В смазанном состоянии | |
| Нм [фут-фунт] | Нм [фут-фунт] | Нм [фут-фунт] | Нм [фут-фунт] | |
| 1/4 | 12 ± 1 [9 ± 1] | 9 ± 1 [7 ± 1] | 19 ± 1 [14 ± 1] | 15 ± 1 [11 ± 1] |
| 5/16 | 26 ± 3 [19 ± 2] | 20 ± 3 [15 ± 2] | 37 ± 3 [27 ± 2] | 30 ± 3 [22 ± 2] |
| 3/8 | 45 ± 4 [33 ± 3] | 37 ± 3 [27 ± 2] | 62 ± 5 [46 ± 4] | 52 ± 4 [38 ± 3] |
| 7/16 | 71 ± 5 [52 ± 4] | 54 ± 4 [40 ± 3] | 99 ± 8 [73 ± 6] | 81 ± 7 [60 ± 5] |
| 1/2 | 108 ± 8 [80 ± 6] | 88 ± 7 [65 ± 5] | 152 ± 11 [112 ± 8] | 122 ± 9 [90 ± 7] |
| 9/16 | 152 ± 11 [112 ± 8] | 112 ± 11 [90 ± 8] | 214 ± 16 [158 ± 12] | 176 ± 14 [130 ± 10] |
| 5/8 | 214 ± 16 [158 ± 12] | 176 ± 14 [130 ± 10] | 304 ± 22 [224 ± 16] | 244 ± 20 [180 ± 15] |
| 3/4 | 380 ± 27 [280 ± 20] | 305 ± 27 [225 ± 20] | 529 ± 41 [390 ± 30] | 434 ± 34 [320 ± 25] |
| 7/8 | 607 ± 43 [448 ± 32] | 488 ± 41 [360 ± 30] | 854 ± 68 [630 ± 50] | 691 ± 54 [510 ± 40] |
| 1 | 922 ± 68 [680 ± 50] | 732 ± 61 [540 ± 45] | 1302 ± 95 [960 ± 70] | 1051 ± 81 [775 ± 60] |
| 1 1/8 | 1152 ± 81 [850 ± 60] | 915 ± 81 [675 ± 60] | 1844 ± 136 [1360 ± 100] | 1491 ± 115 [1100 ± 85] |
| 1 1/4 | 1593 ± 115 [1175 ± 85] | 1254 ± 102 [925 ± 75] | 2508 ± 203 [1850 ± 150] | 2034 ± 169 [1500 ± 125] |
- Используется для всех болтов и гаек, покрытых только защитной смазкой производителя крепежа, и для деталей, с которых смазка удалена практически полностью. Не применяется для деталей с защитными покрытиями.
- Используется для всех болтов и гаек, у которых резьба и поверхности контакта с шайбами покрыты смазкой.
